

Moldeo por inyección de carcasa de plástico personalizado
DeepMould ofrece moldeo por inyección de carcasas de plástico personalizadas utilizando material PA66, centrándose en aberturas complejas, orificios de montaje y funciones de bloqueo lateral. La revisión DFM, el diseño de moldes de acción lateral y el análisis de Moldflow ayudan a evaluar la geometría de la pieza, el comportamiento de llenado y los requisitos de desmoldeo antes de finalizar las herramientas.
- Delicatessen Rápida
- Garantía de calidad
- Servicio al cliente 24/7
Descripción
1.Descripción general del proyecto
Este proyecto se refiere a uncarcasa de plástico moldeada por inyección personalizadafabricado con POLIMID A SG NATURALE, un grado de moldeo PA66. El componente tiene un cuerpo plano amplio, una abertura rectangular en un extremo, orificios de montaje alrededor del perímetro y elementos de bloqueo salientes a lo largo de los lados. Estos detalles hacen que la carcasa sea más exigente que una simple bandeja abierta: las herramientas deben formar la gran superficie y al mismo tiempo proporcionar una liberación controlada en la apertura y las características laterales.
La documentación del proyecto contiene fotografías reales de piezas moldeadas, fotografías de herramientas de núcleos y cavidades, una revisión de DFM, dos casos de simulación de llenado, un conjunto de fotografías de ensamblaje de moldes, un registro de inspección de tratamiento térmico y un dibujo de la interfaz de la máquina. La hoja de datos técnicos PA66 suministrada y la referencia de acero SWG 1.2767 se utilizan a continuación cuando son relevantes para el diseño y el procesamiento. Los valores de una hoja de datos del proveedor se identifican por separado de los resultados CAE y los registros de inspección medidos.
El propósito de esta página es mostrar las decisiones de ingeniería asociadas con una carcasa de esta geometría y la información de fabricación disponible para este proyecto. No sustituye a un dibujo controlado ni a un informe de calificación de molde aprobado. Se omiten las dimensiones, la cantidad de producción, el número de cavidades y el tiempo del ciclo final porque no pueden establecerse de manera confiable a partir de los documentos suministrados.

2.Geometría de la carcasa de plástico
• La gran cara exterior es la superficie visible dominante de la vivienda. Está interrumpido por orificios de montaje perimetrales y una transición empotrada hacia la abertura rectangular. Estas transiciones influyen en la posición de la línea de separación y en la cantidad de acero del molde necesaria alrededor de la abertura. El utillaje también debe reproducir las características de bloqueo lateral sin dañarlas durante el desmolde.
• La abertura requiere un perfil de borde consistente y suficiente soporte de acero en la cavidad y el núcleo circundantes. Las transiciones bruscas, las proyecciones de acero delgadas y los cambios abruptos en la superficie del moldeo son posibles problemas de mantenimiento de herramientas. Por lo tanto, la geometría de la pieza debe verificarse como un conjunto completo: cualquier ajuste realizado para la construcción del molde aún debe preservar la holgura y el acoplamiento de la carcasa con su componente acoplado.
• Se debe evaluar la distribución del espesor, el hundimiento, la deformación y la concentración de tensiones locales en la región del panel plano. Una superficie moldeada visualmente plana no garantiza la planitud dimensional en todas las condiciones de moldeo. La posición de la puerta, la respuesta del empaque, el diseño de enfriamiento y la contracción del material afectan la forma final. Aquí no se asigna ningún valor de tolerancia de planitud ni de espesor de pared porque las imágenes proporcionadas no proporcionan una especificación dimensional controlada.
3.Revisión de DFM: línea de separación, control deslizante y condición del acero
• El dibujo DFM identifica la línea divisoria entre la cavidad y el núcleo y llama la atención sobre el área de acción lateral. Se muestra un ángulo de inclinación propuesto de 3 grados en la dirección del movimiento del control deslizante. Esta recomendación tiene como objetivo mejorar la liberación de la función lateral a medida que el control deslizante se retrae. El ángulo debe compararse con la contraparte y la longitud de encaje funcional; agregar borrador sin revisar el ensamblaje podría alterar la retención o el ajuste.
• La misma revisión identifica una región local de R3,5 mm que puede crear una condición de acero afilado o con soporte insuficiente. El comentario de ingeniería propone eliminar o cambiar el radio local en la posición relacionada con el control deslizante. La intención es reducir una característica frágil del acero, mejorar el acceso al mecanizado y reducir la probabilidad de daños locales durante la producción o el mantenimiento. El dibujo registra una modificación propuesta; Por sí solo, no prueba que el cliente aprobó el cambio o que se implementó en la herramienta final.
• Una versión práctica de DFM debe confirmar la revisión CAD aprobada, la dirección de desplazamiento del control deslizante, el contacto de cierre mínimo, los requisitos de borrador, la apariencia de la línea de separación y las interfaces dimensionales. Estas comprobaciones son especialmente importantes alrededor de la abertura rectangular, donde pequeños cambios en la geometría del acero pueden afectar tanto al borde moldeado como al componente móvil de la herramienta.

4.Diseño de moldes y construcción de acción lateral
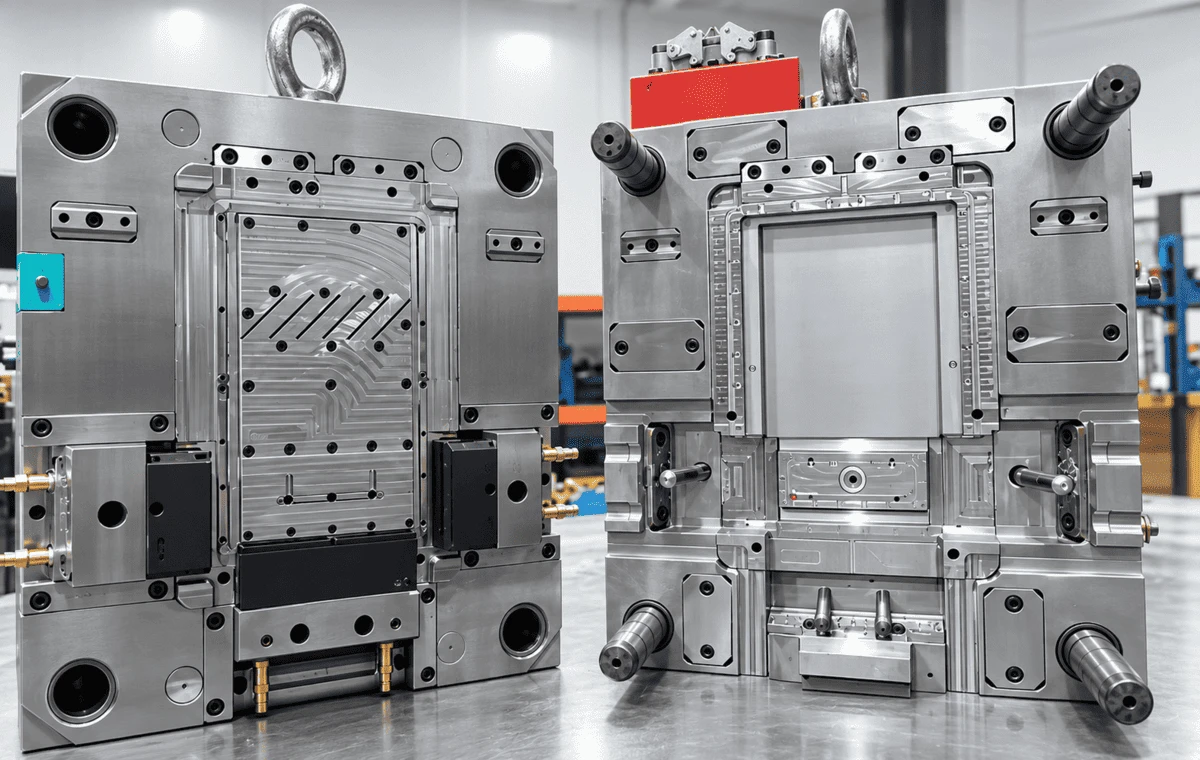
Las fotografías del molde muestran un conjunto de herramientas completo con núcleo y lados de cavidad. Alrededor de la abertura moldeada, la herramienta utiliza elementos de acero mecanizado que deben alinearse cuando se cierra el molde. En las fotografías se pueden ver los componentes guía, las superficies de apoyo y los mecanismos de movimiento. El diseño de las herramientas debe mantener un registro repetible entre estos elementos y al mismo tiempo dejar suficiente acceso para el montaje y el mantenimiento.
Las características de acción lateral introducen interfaces adicionales en comparación con un molde de tracción directa. El control deslizante debe alcanzar su posición completamente cerrada antes de la inyección, permanecer apoyado durante la presión de la cavidad y retraerse lo suficiente para que se libere la característica moldeada. Las superficies de cierre requieren un ajuste controlado, porque el espacio excesivo puede causar chispas, mientras que la interferencia excesiva puede producir desgaste o excoriación. La ruta de liberación también debe evitar el arrastre contra la carcasa de PA66 después de que se abre el molde principal.
La eyección debe considerarse junto con la retirada de acción lateral. La vivienda incluye un panel amplio y varias características locales; La disposición del eyector debe distribuir la fuerza de liberación sin concentrarla en una pared delgada o en el borde de la abertura. Las ubicaciones exactas de los eyectores no se indican en los documentos, por lo que la discusión aquí aborda las comprobaciones de ingeniería requeridas en lugar de afirmar una secuencia de eyección particular.
Fotografías de herramientas y hardware.

El conjunto de fotografías también documenta las placas de molde externas, las interfaces de montaje y los equipos relacionados con el canal caliente de la marca YUDO. Estas son referencias útiles para la construcción y el montaje de moldes, pero las fotografías por sí solas no establecen un número de puertas confirmado, un diseño del circuito de canal caliente o un ciclo de moldeo de producción. Estos detalles deben tomarse del diseño final del molde y de los registros de prueba, cuando estén disponibles.
5.Revisión de Moldflow: temperatura del frente de flujo
Se evaluaron dos casos utilizando Autodesk Moldflow Insight. El análisis utiliza una temperatura de fusión de 280 grados e informa una temperatura máxima del frente de flujo de 281,9 grados para el Caso 1 y 280,5 grados para el Caso 2. La diferencia de temperatura informada en la superficie principal es de aproximadamente 2 grados, y el resumen suministrado marca la condición de temperatura del frente de flujo como aceptable. Estos números describen el comportamiento de llenado modelado, no una medición directa de la masa fundida dentro de un molde de producción en funcionamiento.
El mapa de temperatura es útil porque la carcasa tiene una gran superficie plana y una abertura en forma de marco. El flujo tiene que progresar alrededor de la abertura y a través de cambios de sección. Las diferencias locales en la temperatura del frente de flujo pueden afectar el equilibrio del llenado y la posición de las regiones tejidas o soldadas. Una temperatura frontal casi uniforme es útil, pero debe evaluarse con los resultados completos de la simulación y los requisitos de la pieza en lugar de tratarse como una aprobación independiente.

6.Revisión de Moldflow: Presión de conmutación V/P
La simulación suministrada informa una presión en la conmutación V/P de 65,16 MPa para el Caso 1 y 60,39 MPa para el Caso 2. Por lo tanto, el Caso 2 muestra una presión de conmutación modelada más baja de 4,77 MPa en las condiciones utilizadas para el análisis. El documento también enumera pérdidas de presión en el canal caliente de 24 MPa y 10 MPa para los dos casos. Estos resultados sugieren que la disposición alternativa cambia la demanda de presión en el sistema de llenado.
|
Salida de simulación |
Caso 1 / Caso 2 |
|
Temperatura máxima del frente de flujo |
281,9 grados/280,5 grados |
|
Presión en la conmutación V/P |
65,16 MPa/60,39 MPa |
Caída de presión del canal caliente 24 MPa / 10 MPa
|
Análisis de temperatura de fusión |
280 grados/280 grados |
La presión más baja prevista en el Caso 2 es relevante para la evaluación de la compuerta y el corredor, pero la mejor configuración no se puede seleccionar únicamente a partir de la presión. Antes de congelar el diseño de la herramienta, se deben revisar la ubicación de los vestigios de la compuerta, los requisitos estéticos, las posiciones de las líneas de soldadura, el aire atrapado, el comportamiento del empaque y la estabilidad dimensional. La imagen proporcionada no muestra todos los análisis posteriores, por lo que no se hace ninguna afirmación sin fundamento sobre la deformación, la distribución de la contracción o la aprobación final de la puerta.
Para la validación de la producción, las suposiciones CAE deben compararse con el secado del material real, la temperatura de fusión, la temperatura del molde, el tiempo de llenado, la presión de inyección y las dimensiones medidas de las piezas. Una discrepancia entre el patrón de llenado simulado y observado puede indicar diferencias en las condiciones del proceso, el comportamiento del material o la geometría de la herramienta.
7.PA66 Selección de materiales y ventana de proceso
La resina confirmada para este proyecto es POLIMID A SG NATURALE, un grado de moldeo por inyección PA66 de viscosidad estándar. Según la hoja de datos del fabricante suministrada, su densidad es de 1,14 g/cm³, su punto de fusión es de 260 grados y la contracción promedio típica del molde es de 1,4 a 1,8 %. La misma lámina proporciona una resistencia a la tracción de 85 MPa y un módulo de tracción de 3.000 MPa. Estos valores son propiedades de referencia del grado; no son resultados de pruebas de tracción realizadas en esta carcasa.
|
Propiedad del proveedor PA66 |
Valor típico o recomendado |
|
Densidad |
1,14 g/cm³ |
|
Punto de fusión |
260 grados |
|
Contracción promedio del molde |
1.4–1.8% |
|
Resistencia a la tracción en el límite elástico |
85 MPa |
|
Módulo de tracción |
3,000 MPa |
|
Recomendación de secado |
Al menos 3 horas a 90-100 grados |
|
Recomendación de temperatura de fusión |
260–285 grados |
|
Recomendación de temperatura del molde |
70-90 grados |
El procesamiento de PA66 requiere control de la humedad. El proveedor recomienda secar durante al menos tres horas a 90-100 grados antes de moldear. El rango de temperatura de fusión recomendado es de 260 a 285 grados y el rango de temperatura del molde es de 70 a 90 grados. Estos son puntos de partida para el desarrollo del proceso, no un registro de la configuración exacta de la máquina utilizada para fabricar las piezas fotografiadas. Los ajustes reales dependen de la capacidad de la máquina, la configuración del canal, el espesor de la pieza y la respuesta de llenado.
El rango de contracción del proveedor se debe considerar durante el desarrollo del tamaño de la cavidad, pero un solo porcentaje no puede describir de manera confiable cada dirección de una carcasa con una abertura, nervaduras y características laterales. La presión del empaque, el espesor de la pared local y las diferencias de enfriamiento pueden crear cambios dimensionales no uniformes. El enfoque correcto es comparar las muestras moldeadas con el dibujo aprobado, revisar las desviaciones por característica y ajustar las condiciones del proceso o las herramientas solo después de identificar la causa.
La hoja de datos del material también establece que no se debe asumir el uso alimentario o médico sin una aprobación específica. No se reclama ninguna solicitud de este tipo para esta vivienda. Del mismo modo, los datos del material por sí solos no establecen una clasificación de llama de la pieza terminada, un requisito de resistencia química o un rendimiento a largo plazo en el entorno de uso final del cliente.
8.Inspección de tratamiento térmico y referencia de acero
El proyecto incluye ficha técnica de acero para moldes SWG 1.2767. Esta referencia se puede utilizar para revisar las propiedades generales del acero y el material de herramientas previsto. Un informe de tratamiento térmico separado identifica las piezas de trabajo inspeccionadas como grado 2343, no 1.2767. Por lo tanto, los dos documentos no deben fusionarse en una certificación de material ni usarse para afirmar que la dureza medida se aplica a cada 1,2767 componentes del molde.

Para las dos piezas de trabajo inspeccionadas, el informe de tratamiento térmico especifica HRC 50–52 y registra los valores de dureza medidos en el rango HRC 50,4–51,6, marcados como aceptables en el informe. También registra una deformación de aproximadamente 0,1 mm para los elementos inspeccionados. Estos son resultados para las piezas de trabajo identificadas en ese informe, no una declaración de aceptación de molde universal. La trazabilidad del material debe conectar cada certificado y registro de inspección con su componente correspondiente.
9.Interfaz de la máquina e instalación del molde
El dibujo de la interfaz de la máquina identifica una máquina de moldeo por inyección KraussMaffei KM150 C1 de 150 toneladas. Muestra una disposición de espaciado de barras de unión de 500 mm por 500 mm, una interfaz de boquilla y detalles de conexión relacionados con la expulsión. El dibujo es una referencia de compatibilidad de la máquina. No prueba que todas las pruebas o ciclos de producción de esta carcasa se hayan completado en esa prensa exacta.
Antes de la instalación del molde, se debe verificar la disposición de la placa de montaje, el anillo de ubicación, el alcance de la boquilla, la altura del molde, la carrera de apertura y la interfaz de expulsión con respecto a la prensa. El dibujo de la interfaz muestra una referencia mínima de altura del molde de 300 mm y una referencia máxima de luz natural de 900 mm. Las dimensiones reales del molde y el peso de elevación deben confirmarse en la documentación final de la herramienta antes de la instalación.
También se debe revisar la herramienta para determinar las conexiones de enfriamiento y canal caliente, el movimiento seguro de los controles deslizantes, la holgura de sujeción y el acceso a los puntos de servicio. Es preferible contar con una lista de verificación previa al juicio que confiar únicamente en el tonelaje de la máquina. El tonelaje confirma sólo un aspecto de la compatibilidad; la apertura del molde, la capacidad de inyección, el espacio libre entre las barras de unión y los sistemas auxiliares pueden ser igualmente limitantes.

10.Prueba de herramientas, inspección y control de producción.
Una primera prueba práctica para esta carcasa debería establecer una ventana de llenado estable antes de considerar las correcciones dimensionales. El equipo debe verificar el relleno completo alrededor de la abertura rectangular, las regiones de soldadura o tejido visibles, el rebaje en la línea de separación y los cierres deslizantes, y la liberación de las funciones de bloqueo laterales. Se debe revisar el estado del panel amplio para detectar marcas de hundimiento, distorsión y manipulación.
La inspección debe seguir el dibujo aprobado por el cliente. Es probable que las características prioritarias incluyan la ubicación de los orificios de montaje, las dimensiones de las aberturas, la envolvente general, las caras de acoplamiento locales y la geometría de las características de bloqueo. Este es un enfoque de inspección recomendado basado en la geometría visible; no se pretende que esas características tengan una tolerancia particular o que se haya proporcionado un informe de inspección para cada una de ellas.
Cuando se encuentra un problema dimensional, la investigación debe distinguir entre la geometría de la herramienta y la respuesta del proceso. Un cambio en el empaque o el enfriamiento puede mejorar un área mientras que otra característica sale de la tolerancia.
Por lo tanto, las muestras dimensionales deben medirse mediante un proceso documentado y repetible. Se necesitan muestras aprobadas, datos CAD controlados por revisión y criterios de aceptación claros antes del lanzamiento de la producción en serie.
11.Consultas sobre molduras y herramientas de vivienda personalizadas
Para una carcasa de plástico comparable, Deep Mold puede revisar la geometría CAD, el enfoque de las herramientas ymoldeo por inyecciónrequisitos. La revisión inicial debe incluir la calidad del material, la cantidad de pedido proyectada, las interfaces funcionales, las superficies cosméticas, las tolerancias dimensionales y cualquier restricción en la posición de la puerta o las marcas de expulsión. Un modelo STEP 3D y un dibujo 2D controlado son los documentos iniciales preferidos.
Cuando haya bloqueos laterales o socavaduras, la revisión del DFM debe identificar la línea de separación propuesta, la dirección del deslizador, la inclinación y las condiciones de cierre antes de finalizar el diseño del molde. Cuando la geometría presenta riesgo de llenado, el análisis de Moldflow puede respaldar la comparación de alternativas de compuerta o canal. Las recomendaciones resultantes deben confirmarse con el cliente antes de que se publique la revisión final de las herramientas.
Páginas relacionadas y consultas de ingeniería.
Servicios de moldeo por inyección de plástico: molde profundo
Fabricación de moldes de inyección y capacidades de la empresa: molde profundo
Envíe el modelo CAD, el dibujo, la PA66 o la especificación de resina alternativa y las cantidades esperadas para solicitar una revisión del molde y las molduras.
Etiqueta: Moldeo por inyección de carcasa de plástico personalizado, Carcasa de plástico personalizada, Moldeo por inyección PA66, Molde de carcasa de plástico, Diseño de molde por inyección
Envíeconsulta
También podría gustarte
-

Cortinas inteligentes de moldes de plástico
-

Desenroscado automático de moldeo por inyección de p...
-

Diseño de moldes de plástico para análisis de fabric...
-
Ruedas personalizadas para moldeo de plástico para s...
-

Herramientas de molde de inyección de plástico - Her...
-

Clips de bloqueo de plástico entrelazados para módul...