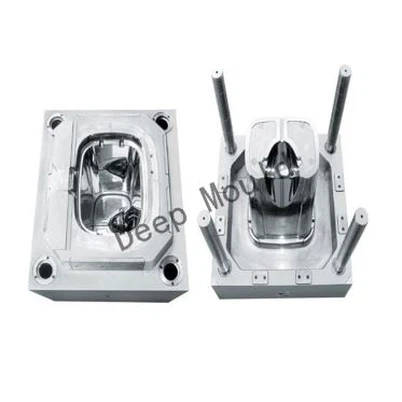


¿Cómo regular la operación de moldes de inyección?
Dejar un mensaje
1. Cuando se prueba el producto, es necesario consultar los parámetros del proceso en la tabla de registro del proceso de moldeo para ajustar la máquina. El modelo de apertura del molde debe ser inspeccionado y confirmado por QC (personal de inspección de calidad) antes de la producción en masa.
2. Antes de que el operador inicie la máquina, debe preguntar al personal de administración o al personal de inspección de calidad sobre los requisitos de puesta en marcha del producto, los requisitos de calidad, los requisitos de procesamiento, los requisitos de embalaje y las precauciones. Está estrictamente prohibido iniciar la operación sin estar familiarizado con los estándares de calidad del producto.
3. Cuando el operador se pone en marcha, la calidad del producto debe operarse y controlarse estrictamente de acuerdo con los requisitos de la "Guía de funcionamiento" de la máquina. El producto no calificado no debe fluir hacia la caja terminada.
4. El operador debe realizar una autoinspección de la calidad de apariencia de cada producto de molde de inyección según los requisitos. Revise la muestra una vez cada 30 minutos, revise cuidadosamente la estructura interna, preste atención a si hay columnas rotas, agujeros ciegos, falta de pegamento y otros fenómenos indeseables. El problema debe cerrarse de inmediato para notificar a la administración para mejorar.
5, mantenga la superficie de trabajo limpia y ordenada, el producto debe manejarse a la ligera y la superficie exterior del producto debe colocarse boca abajo (no invertida) sobre la mesa, y muchos productos no deben apilarse en la mesa de trabajo. Se debe tener cuidado al retirar el producto del molde. No permita que el producto toque el molde o el producto colisione entre sí para evitar que se raye o raye el producto.
6, el corte de agua debe ser operado cuidadosamente, el nivel de agua debe ser plano, no cortar o dañar el producto. Una ligera aproximación del borde del producto se enrolla con una varilla de cobre o un pasador de expulsión. La fuerza no debe ser demasiado grande, y debe ser uniforme para evitar que se produzcan hematomas o rasguños en el producto.
7. Si hay algún producto defectuoso en el proceso de producción, debe colocarse por separado (separado) y marcarse claramente. El jefe de equipo / capataz necesita organizar la mano de obra para volver a trabajar a tiempo.