

Cinco factores a considerar en el moldeo por inyección de PEEK
Dejar un mensaje
Cinco factores a considerar en el moldeo por inyección de PEEK
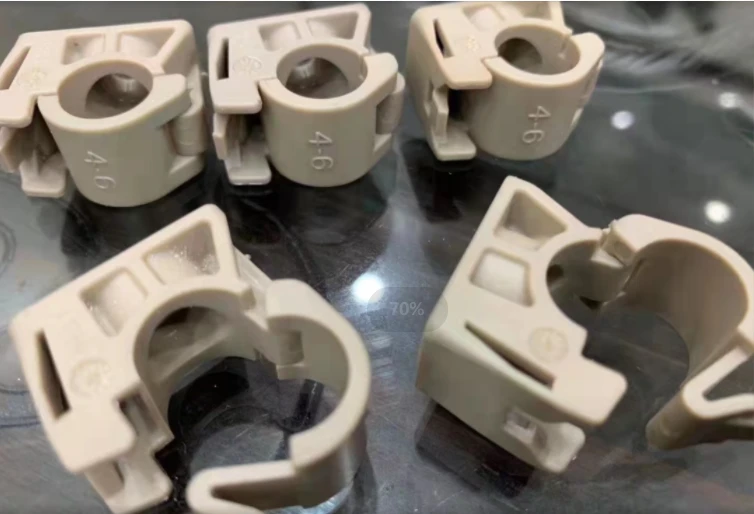 1) Equipo: Máquina de moldeo por inyección estándar
El primero es el equipo para el moldeo por inyección de PEEK: el PEEK se puede moldear en máquinas de moldeo por inyección estándar de los proveedores de máquinas más conocidos. Según lo que quieras moldear
grados PEEK, la temperatura de procesamiento del barril de la máquina de moldeo por inyección estará entre 350-400⁰C. La mayoría de las máquinas de moldeo por inyección estándar pueden alcanzar estas temperaturas sin necesidad de reacondicionamiento. Si es necesario, si se requiere una modificación del sistema de calentamiento, generalmente es necesario modificar el serpentín de calentamiento o el termopar/controlador del sistema de moldeo por inyección. Le recomendamos que utilice un serpentín de calentamiento de cerámica debido a su mayor consistencia de calentamiento. Además, también se puede considerar el uso de materiales aislantes resistentes a altas temperaturas para aislar el barril, lo que ahorra costos de energía. Tornillo universal apto para moldeo por inyección de PEEK. Deben evitarse los materiales de cobre y aleaciones de cobre (en contacto con la masa fundida). Todas las partes metálicas deben ser lisas y muy pulidas para evitar la degradación del material debido a una residencia local prolongada en el barril.
2) Importancia del secado del polímero PEEK
El segundo punto se refiere a los polímeros PEEK secos: los gránulos de PEEK generalmente deben estar secos, pero absorben la humedad de la atmósfera. En nuestra hoja de datos y guía de moldeo por inyección, proporcionamos una guía en seco. En definitiva, recomendamos colocar los pellets sobre la bandeja en un horno convencional y secarlos a 150-160 grados durante 2-3 horas, opcionalmente secado continuo. Consulte nuestra guía para obtener más información. El objetivo es/debería ser reducir el contenido de humedad residual a<0.02%. a="" dehumidifier="" or="" hot="" air="" dryer="" can="" also="" be="" used="" and="" must="" be="" able="" to="" maintain="" a="" dew="" point="" or="" saturation="" temperature="" of="">
3) La limpieza es clave
El tercer punto es un requisito importante: ¡mantenlo limpio! Evite cualquier contaminación al manipular PEEK. Como aprenderá, la mayoría de los otros polímeros se degradan a las temperaturas de procesamiento de PEEK, lo que requiere el uso de un horno y un sistema de alimentación limpios. Antes de comenzar con el moldeo por inyección de PEEK, es importante limpiar el tornillo y el cilindro de manera adecuada y eficiente para garantizar que el equipo esté limpio y libre de otros residuos de material. El material de retorno puede ser la principal fuente de contaminación, le recomendamos que utilice un equipo especial y realice bien su limpieza para asegurarse de que el material PEEK no se contamine con otros materiales durante su funcionamiento. Recuerde: cualquier contaminación que esté involucrada inadvertidamente en todo el proceso de moldeo por inyección puede causar puntos negros en la pieza final moldeada por inyección de PEEK.
4) El producto debe usar un diseño de puerta de gran tamaño tanto como sea posible. Cuarto punto: El diseño de puerta grande es adecuado para el moldeo por inyección de PEEK. El tamaño de la puerta depende del grosor máximo de la pared de la pieza, el número de cavidades y la geometría de la pieza. PEEK es un polímero semicristalino con mayor contracción en comparación con los termoplásticos amorfos. Además, los gradientes de enfriamiento a temperaturas de procesamiento más altas tienden a producir una mayor contracción que los polímeros de procesamiento a temperaturas más bajas. Use un diseño de compuerta lo más grande posible para lograr un mejor empaque. En Victrex, existe una regla general de que la compuerta tiene 2/3 del espesor del espesor máximo de la sección del componente moldeado por inyección. Según el grado de PEEK que esté moldeando, el tamaño mínimo de entrada es de 1 mm para PEEK sin relleno y de 2 mm como mínimo para PEEK reforzado con relleno. Los tipos generales de diseño de compuertas de inyección generalmente se aplican a los productos de inyección de PEEK. Las compuertas sumergibles se pueden considerar para diseños de productos de paredes delgadas o de piezas pequeñas, pero dichas compuertas no son adecuadas para el moldeo por inyección de piezas con espesores de pared más grandes, porque es más probable que ocurran antes de la congelación de la compuerta, lo que afecta el efecto de alimentación posterior de productos de paredes gruesas.
5) Buen control de la temperatura El quinto punto es muy importante: buen control de la temperatura del molde. El científico jefe de Victrex, John Grasmeder, ha declarado que la temperatura del molde es fundamental para obtener piezas semicristalinas que aprovechen las propiedades únicas de PEEK. Echemos un vistazo a la comparación de color de la apariencia de algunas piezas moldeadas de PEEK que están completamente cristalizadas y aquellas que no han alcanzado una cristalinidad razonable.
Contáctenos

Bloque B, No 21, Nan Xing Three Street, Parque Industrial Nan Fang,
Bei Ce, Humen, Dong Guan, Guang Dong, China.
info@deepmould.com
Skype: molde profundo
Teléfono/Wechat: 86-15024107707


